- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Які базові та стандартні компоненти деталей необхідні для точних форм для лиття під тиском?
Точність лиття під тиском залежить не лише від порожнини та серцевини. Основа прес-форми забезпечує структурну основу, яка утримує формувальну систему разом, тоді як стандартні компоненти контролюють вирівнювання, рух, позиціонування та викид деталей. Якщо ці елементи погано підібрані або виготовлені неакуратно, можуть виникнути такі проблеми, як спалах, нерівномірний знос, невідповідні розміри деталей, утруднене відкриття форми та передчасна поломка інструменту. Вибір правильногоОснова форми та стандартна частинатому компоненти є фундаментальним кроком у створенні надійної ливарної форми.
Добре сконструйована прес-форма поєднує відповідні пластинові матеріали, точну механічну обробку, надійні напрямні системи, правильно підібрані компоненти ежектора та сумісні аксесуари. Необхідна конфігурація залежить від розміру форми, характеристик смоли, розташування порожнини, тиску впорскування, обсягу виробництва та технічних характеристик машини для лиття під тиском.Moldburger Mold Industry Co., Ltd.постачає основи форм і прецизійні компоненти форм для промислового застосування з опублікованими специфікаціями, що охоплюють сталь P20, сталь марки 1.2311, направляючі компоненти SUJ2 і штифти виштовхування SKD61. Розуміння функцій і критеріїв вибору кожного компонента допомагає дизайнерам прес-форм і командам із закупівель приймати більш обґрунтовані рішення.
Зміст
1. Які опорні плити прес-форми є необхідними для стабільної ливарної форми?
2. Які стандартні компоненти контролюють вирівнювання, рух і виштовхування?
3. Як слід оцінювати матеріали, допуски та якість виготовлення?
Які опорні пластини прес-форми є необхідними для стабільної ливарної форми?
Основа прес-форми — це опорна конструкція, яка утримує порожнину, серцевину, систему напрямних, механізм виштовхування та інші функціональні елементи в призначених для них положеннях. Під час лиття під тиском вузол піддається затискній силі, тиску впорскування, багаторазовому відкриванню та закриванню та термічним змінам. Основа повинна зберігати стабільність розмірів за цих умов експлуатації. Навіть якщо порожнину та серцевину оброблено точно, недостатня жорсткість пластини або погане вирівнювання може вплинути на кінцеву формовану частину.
Розташування плити залежить від конструкції форми. Звичайна прес-форма з двома пластинами зазвичай включає верхню затискну пластину, пластину з порожниною, центральну пластину, опорну пластину, розпірні блоки, виштовхувальні пластини та нижню затискну пластину. Більш складні інструменти можуть вимагати додаткових пластин або вставок для розміщення повзунів, підйомників, гарячих канавок або спеціальних механізмів виштовхування. Кожна плита має певну механічну роль, і її розміри повинні визначатися компонуванням прес-форми, а не вибиратися лише з посиланням на номінальний розмір форми.
Які пластини утворюють основну конструкцію?
При визначенні основи прес-форми зазвичай враховуються такі компоненти:
- Верхня затискна пластина:З’єднує нерухому сторону прес-форми з фіксованим валиком машини для лиття під тиском. Він забезпечує монтажну поверхню для вузла верхньої прес-форми та вміщує втулку литника, де потрібно.
- Пластина порожнини:Підтримує вставку з порожниною або містить безпосередньо обробку порожнини. Його площинність, товщина та жорсткість впливають на те, наскільки стабільно підтримується сторона порожнини під час затискання.
- Основна пластина:Зберігає вставку серцевини або елементи формування серцевини. Він повинен підтримувати запланований зв’язок із пластиною з порожниною протягом повторюваних виробничих циклів.
- Опорна пластина:Посилює вузол з боку серцевини та допомагає протистояти вигину під тиском ін’єкції. Необхідна товщина та розташування опори залежать від проектованої площі, плану порожнини та очікуваних навантажень формування.
- Розпірні блоки:Створіть простір, необхідний для переміщення вузла ежектора. Їх розміри визначають доступний хід виштовхування та повинні забезпечувати достатній зазор для рухомих частин.
- Фіксуюча пластина ежектора та пластина ежектора:Утримуйте та рухайте штифти виштовхувача, гільзи та інші елементи виштовхування. Їх рух має бути паралельним і вільним від перешкод.
- Нижня затискна пластина:З’єднує рухому сторону прес-форми з рухомим валиком і забезпечує необхідне кріплення та опорний інтерфейс.
Ці пластини працюють як пов’язана механічна система. Наприклад, збільшення товщини опорної плити може покращити стійкість до прогину, але це також впливає на загальну висоту прес-форми та доступний простір машини. Подібним чином зміна висоти розпірного блоку може вплинути на хід ежектора та простір, доступний для компонентів, що повертаються. Таким чином, під час перевірки дизайну слід розглядати повний набір пластин, а не розглядати кожну пластину як окремий предмет покупки.
Які специфікації матеріалу та твердості мають значення?
Вибір матеріалу повинен відображати механічні вимоги до кожної пластини. Опублікована інформація про основу форм ProSeries від Moldburger Mold Industry Co., Ltd. визначає попередньо загартовану сталь P20 і сталь марки 1.2311 як варіанти основного матеріалу. Зазначена твердість становить від 28 до 32 HRC, міцність на розрив від 965 до 1200 Н/мм² і мінімальна межа текучості 800 Н/мм². Ці значення є орієнтиром для оцінки зазначеної конфігурації ProSeries, але покупці повинні підтвердити сертифікат матеріалу та специфікацію, застосовні до точного замовлення.
| компонент | Опублікований матеріал | Опублікована твердість | Перерахований стан поверхні |
| Затискні пластини A і B | P20 / 1,2311 | Від 28 до 32 HRC | Шліфований і полірований |
| Опорна пластина S | Вуглецева сталь 1045 | Від 18 до 22 HRC | Земля |
| Корпус ежектора C і D | P20 / 1,2311 | Від 28 до 32 HRC | Земля |
| Напрямні стійки і втулки | Підшипникова сталь SUJ2 | Від 58 до 62 HRC | Загартований і відшліфований |
| Виштовхувачі | Інструментальна сталь SKD61 / H13 | Від 48 до 52 HRC | Точний шліф |
Для прес-форм загального призначення часто вибирають P20, оскільки він пропонує практичний баланс оброблюваності, полірування та механічних характеристик. Інструменти з більшою напругою можуть потребувати іншої марки сталі або більш суттєвої опори. Вибір матеріалу також повинен враховувати формувальну смолу. Наприклад, пластик, армований скловолокном, може збільшити абразивне зношування поверхонь форм і рухомих компонентів. Корозійні або чутливі до вологи середовища обробки можуть потребувати корозійностійких матеріалів у вибраних областях.
Як розміри основи прес-форми повинні бути узгоджені з машиною?
Фізична сумісність так само важлива, як і якість матеріалу. Основа прес-форми має відповідати розмірам плити машини та відстані між стяжками, а її установочне кільце, монтажні отвори, загальна висота та інтерфейс ежектора мають відповідати специфікаціям машини. Розробник прес-форми також повинен враховувати доступне денне світло, максимальний хід відкриття, мінімальну товщину форми та затискну здатність машини.
Опублікована матриця розмірів ProSeries містить п’ять еталонних конфігурацій. На малюнках нижче описано вказані розміри плити та загальну висоту, а не універсальний діапазон розмірів для кожної індивідуальної основи форми.
| Базовий розмір | Товщина плити | B товщина плити | S товщина плити | Загальна висота |
| 1515 | 50 мм | 50 мм | 25 мм | 146 мм |
| 2020 | 60 мм | 60 мм | 30 мм | 181 мм |
| 2525 | 70 мм | 70 мм | 35 мм | 216 мм |
| 3030 | 80 мм | 80 мм | 40 мм | 251 мм |
| 3535 | 90 мм | 90 мм | 45 мм | 286 мм |
Під час перегляду пропозиції наша команда інженерів повинна отримати креслення форми, модель машини, інформацію про смолу, розташування порожнин і очікуваний обсяг виробництва. Ці деталі допомагають визначити, чи підходить стандартна конфігурація, чи потрібно змінити товщину пластини, положення опор, схему охолодження або деталі кріплення. Moldburger Mold Industry Co., Ltd. надає варіанти прес-форм для лиття під тиском, і покупці повинні підтвердити остаточний креслення та графік матеріалів перед початком виробництва.
Які стандартні компоненти контролюють вирівнювання, рух і виштовхування?
Стандартні компоненти часто менші, ніж основні прес-форми, але їхній вплив на повторюваність є суттєвим. Вони керують рухом відкривання та закривання, утримують половини прес-форми в призначеному співвідношенні, вивільняють формований виріб і захищають рухомі вузли від небажаного зміщення. Прес-форма може мати жорстку основу та точно оброблену порожнину, але все ще виробляти неузгоджені деталі, якщо її напрямні або виштовхувальні компоненти вказані неправильно.
Вибір стандартних компонентів слід починати з руху та функціональних вимог форми. У простій прес-формі з двома пластинами може використовуватися звичайна напрямна стійка та втулка з виштовхуючими штифтами. Прес-форма з глибокими ребрами, циліндричними деталями, вирізами або делікатними косметичними поверхнями може потребувати виштовхувальних втулок, підйомників, захисних пластин або додаткових напрямних і фіксуючих елементів. Кількість і розташування цих компонентів має бути визначено під час проектування форми.
Чому напрямні стійки та напрямні втулки необхідні?
Направляючі стійки та напрямні втулки контролюють взаємне положення рухомої та нерухомої половин форми під час відкривання та закривання. Їхня мета полягає в тому, щоб направляти вузол у правильне положення до того, як порожнина та сердечник зустрінуться. Точне напрямок допомагає зменшити нерівний контакт, захистити розділові поверхні та підтримувати повторюване вирівнювання протягом багатьох циклів формування.
Типова напрямна система включає загартовані опори, встановлені з одного боку прес-форми, і відповідні втулки, встановлені з іншого. Підгонка між двома компонентами повинна забезпечувати плавний рух, одночасно обмежуючи надмірний бічний люфт. Занадто великий зазор може призвести до небажаного руху та збільшити ризик зміщення. Занадто щільна посадка може спричинити тертя, виділення тепла, подряпини або заїдання, особливо якщо змащення недостатнє або форма піддається забрудненню.
Опублікована специфікація ProSeries визначає підшипникову сталь SUJ2 для напрямних опор і втулок із твердістю від 58 до 62 HRC із загартованою та відшліфованою обробкою. Це значуще значення матеріалу та твердості для вказаної конфігурації. Однак покупці також повинні перевірити фактичний діаметр опори, робочу довжину, довжину втулки, клас підгонки, шорсткість поверхні, розташування змащення та допуски на розміри на кресленні компонента.
Направляючі системи повинні бути розроблені відповідно до розміру та ваги прес-форми. Для великих форм можуть знадобитися додаткові направляючі елементи або додаткові функції вирівнювання для керування нерівномірним завантаженням. У прес-формах із бічними рухами розробник також повинен переконатися, що напрямні стійки, кутові штифти, повзуни та фіксуючі блоки не заважають під час послідовності відкривання. Направляючу систему слід перевіряти на знос і стан змащення під час планового технічного обслуговування форми.
Як штифти та втулки виштовхувача впливають на звільнення деталі?
Система викиду видаляє формований компонент із серцевини після охолодження та відкриття форми. Ежекторні штифти зазвичай використовуються для натискання на відповідні ділянки деталі, тоді як виштовхувальні втулки корисні навколо циліндричних бобинок або стрижневих штифтів, де потрібна навколишня контактна поверхня. Вибір залежить від геометрії деталі, товщини стінки, кута огинання, усадки матеріалу та розташування прийнятних слідів викиду.
Розташування штифтів виштовхувача – це дизайнерське рішення, а не просто питання рівномірного розподілу штифтів. Зусилля слід прикладати до ділянок, які можуть витримати навантаження від виштовхування, не залишаючи видимих слідів, спотворень або відбілювання від стресу. Тонкі стінки та вузькі ребра можуть вимагати іншої схеми викиду з товстих структурних секцій. Якщо деталь сильно стискає серцевину, розробнику може знадобитися збільшити ефективну площу викиду або переглянути осадку та обробку поверхні, а не покладатися на кілька сильно навантажених штифтів.
Виштовхувачі повинні бути прямими, правильно підігнаними та мати достатню підтримку. Надмірна довжина без підтримки може збільшити ризик згинання. Неправильна висота штифта може призвести до появи очевидних слідів або нерівномірного вивільнення, а погане вирівнювання може спричинити тертя штифта об отвір. Ежекторні втулки вимагають такої ж уваги до концентричності та робочого зазору, оскільки вони працюють навколо сердечника і можуть піддаватися бічним навантаженням під час виштовхування.
Для опублікованої конфігурації ProSeries перерахованим матеріалом виштовхувача є інструментальна сталь SKD61 H13 з твердістю від 48 до 52 HRC і прецизійним шліфуванням. Цю специфікацію слід розглядати як еталон для зазначеної конфігурації продукту, а не як припущення, що кожен виштовхувальний штифт або втулка використовує той самий клас. Покупці повинні підтвердити діаметр, довжину, тип головки, геометрію наконечника, твердість і будь-яке спеціальне покриття або обробку поверхні, необхідні для застосування.
Які інші компоненти доповнюють систему руху форми?
Для забезпечення надійної роботи форми може знадобитися кілька додаткових компонентів. Їх використання залежить від архітектури форми та типу формованого продукту.
- Піни для повернення:Допоможіть повернути вузол ежектора у вихідне положення, коли форма закривається. Їх довжина та розташування контактів повинні відповідати конструкції пластини ежектора.
- Пружини:Забезпечте зворотну силу або контрольований рух у вибраних механізмах. Вибір пружини повинен враховувати робоче навантаження, діапазон стиснення, довговічність, робочу температуру та доступний простір для установки.
- Кільце розташування:Розміщує прес-форму відносно сопла ін’єкційної машини та установочного отвору. Його розміри мають відповідати інтерфейсу машини та розташуванню литника.
- Втулка литника:Забезпечує вхідний шлях для розплавленого пластику з сопла машини в систему бігунів форми. Радіус сопла, розмір отвору та геометрія посадки повинні бути сумісними.
- Зносні пластини:Захистіть ковзаючі контактні поверхні в таких областях, як повзуни та інші рухомі механізми форм. Їх можна замінити, коли знос досягає неприйнятного рівня, допомагаючи захистити більш дорогі конструкції форм.
- Аксесуари для керівництва:Може включати додаткові напрямні, упори та компоненти вирівнювання для певних макетів форми. Точна конфігурація повинна відповідати затвердженому кресленню форми.
- Компоненти замків і обмежень:Керуйте вибраними етапами руху прес-форми або забезпечуйте функції позиціонування в конструкціях, які їх вимагають.
- Ущільнювачі та заглушки:Підтримуйте вимоги до каналу охолодження та контуру рідини, якщо це визначено конструкцією форми. Їх матеріал і номінальний тиск повинні відповідати умовам експлуатації.
Не для кожної форми потрібні всі компоненти з цього списку. Наприклад, основна прес-форма може не потребувати підйомників або складних фіксуючих блоків, тоді як форма з бічними вирізами може залежати від повзунів, кутових штифтів і зношувальних пластин для завершення послідовності руху. Перелік компонентів має бути створений на основі креслення збірки прес-форми та списку матеріалів, із присвоєнням чіткої функції та контрольного номера кожній частині.
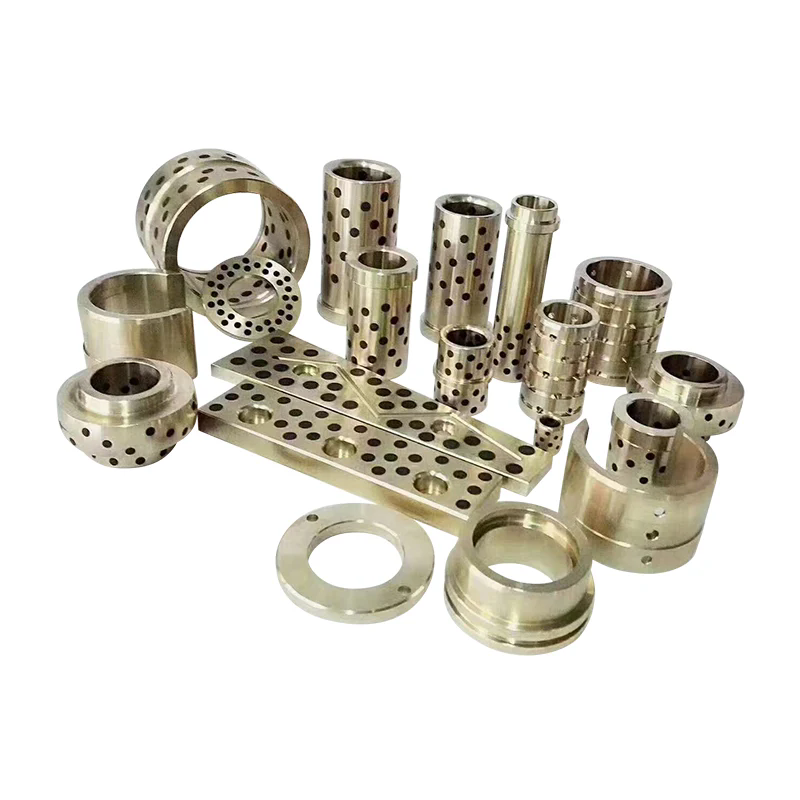
Компанія Moldburger Mold Industry Co., Ltd. включає напрямні опори та пластини для зносу, направляючі та інші аксесуари для прес-форм, а також виштовхувальні штифти та виштовхувальні втулки серед своїх категорій компонентів прес-форм. Під час закупівлі цих деталей наша специфікація закупівлі має визначати тип компонента, номер креслення, матеріал, твердість, розміри, обробку поверхні та кількість. Це зменшує неоднозначність між візуально подібними компонентами, які можуть мати різні функціональні вимоги.
Як слід оцінювати матеріали, допуски та якість виготовлення?
Точність не встановлюється лише назвою матеріалу чи списком машин. Це результат контрольованого зв’язку між вимогами до конструкції, станом сировини, процесами механічної обробки, термічної обробки, шліфування, складання та перевірки. Компонент може відповідати своїм номінальним розмірам, але все одно працюватиме погано, якщо його площинність, паралельність, концентричність, твердість або обробка поверхні не підходять для застосування. Тому покупці повинні оцінювати вимоги до виробництва та перевірки разом із специфікацією продукту.
Як узгодити марки сталі з функціями компонентів?
Різні компоненти прес-форми зазнають різних форм механічного навантаження та зносу. Велика плита повинна забезпечувати структурну підтримку та зберігати свою геометрію. Направляюча стійка зазнає повторного ковзання. Виштовхувальний штифт піддається дії стискаючої сили, тертя та повторного руху. Вибір одного матеріалу для кожного компонента ігнорував би ці різні умови експлуатації.
В інформації про продукт, опублікованій Moldburger Mold Industry Co., Ltd., визначено кілька варіантів сталі для використання в прес-формах, включаючи P20, 4140, H13, нержавіючу сталь і S7. Перераховані описи пов’язують P20 із застосуванням прес-форм загального призначення та хорошою оброблюваністю, 4140 – із міцністю та в’язкістю, H13 – із термостійкістю, нержавіючу сталь – із стійкістю до корозії, а S7 – із ударостійкістю. Це посилання на вибір, а не взаємозамінні гарантії. Правильний клас залежить від компонента, смоли, температури обробки, очікуваного зносу та вимог до обслуговування.
Наприклад, P20 може бути придатним для багатьох пластин загального призначення, тоді як H13 часто розглядається там, де його використання виправдовує вищі температурні вимоги або особливі умови зношування. Ступінь нержавіючої сталі може бути доцільною в застосуванні, де важлива стійкість до корозії, але точний сорт і термообробка все ще потребують підтвердження. Покупець також повинен розрізняти основний матеріал пластини та матеріали, які використовуються для вставок, напрямних елементів, виштовхувачів і деталей, що зношуються.
Термічна обробка є ще одним важливим моментом. Твердість впливає на стійкість до вдавлення та зношування, але твердість сама по собі не описує міцність, стабільність розмірів або стійкість до розтріскування. Якщо деталь загартована після грубої механічної обробки, у плані виробництва слід враховувати можливу деформацію та необхідність остаточного шліфування. Для компонентів, які вимагають щільної посадки, перевірка повинна проводитися після етапів остаточної обробки та термічної обробки, а не лише перед ними.
Які допуски на розміри заслуговують на найбільшу увагу?
Не кожен розмір на кресленні форми має однакове функціональне значення. Загальна довжина та ширина пластини можуть мати відносно широкий допуск, тоді як напрямні отвори, елементи розташування, вставні кишені та ковзні інтерфейси можуть вимагати більш ретельного контролю. Корисний план перевірки визначає параметри, важливі для функціонування, і визначає, як вони будуть вимірюватися.
Типові області, які потребують уваги, включають:
- Площинність і паралельність пластини:Впливайте на те, як прес-форма закривається та як затискні навантаження розподіляються по вузлу.
- Розташування направляючого отвору:Визначає взаємозв'язок між направляючою системою та пластинами порожнини та сердечника.
- Діаметр і прямолінійність направляючої стійки:Впливає на посадку, тертя та повторюване вирівнювання.
- Розміри вкладишів:Визначте, чи можна правильно розташувати та утримати вставки для порожнини та сердечника.
- Розташування та діаметр отвору ежектора:Впливає на рух шпильки та ризик натирання або схоплення.
- Стан роздільної поверхні:Впливає на закриття форми та ризик спалаху, викликаного поганим контактом або пошкодженням.
- Особливості монтажу та розташування:Має відповідати машині для лиття під тиском і затвердженій конструкції прес-форми.
Сторінка форм-основи ProSeries містить перелік обробки з ЧПК для пластин і компонентів і описує підхід до виробництва, призначений для досягнення точного вирівнювання та підгонки. На окремій сторінці специфікації виготовлення прес-форм зазначено діапазон стандартних розмірів від 150 мм на 150 мм до 600 мм на 600 мм, стандартну обробку поверхні Ra 0,4 мікрометра та допуск плюс-мінус 0,01 мм для критичних розмірів. Ці цифри належать до опублікованої специфікації та не повинні автоматично застосовуватися до кожної серії форми або окремого компонента.
Інша сторінка бази для лиття під тиском містить інший набір стандартних розмірів, інформацію про обробку поверхні та модельні серії. Оскільки на опублікованих сторінках продукту можуть описуватися різні конфігурації, покупці повинні запитувати одне зведене креслення та специфікацію для вибраної моделі. В остаточній пропозиції має бути зазначено, який допуск застосовується до кожного критичного розміру, як вимірюється шорсткість поверхні та чи додаються до замовлення записи перевірок.
Які процеси виробництва та контролю підтримують повторюваність?
Можливість механічної обробки має значення лише тоді, коли вона пов’язана з розмірами та характеристиками, які вимагаються конструкцією форми. Фрезерування та свердління з ЧПУ використовуються для виготовлення профілів пластин, отворів, кишень і елементів кріплення. Точне шліфування може покращити площинність, паралельність і стан поверхні. Для профілів або елементів, які важко виготовити звичайним різанням, можна використовувати для дротяної електроерозії. Для досягнення заданої твердості може знадобитися термічна обробка, тоді як перевірка розмірів перевіряє, чи готова деталь відповідає кресленню.
Профіль компанії Moldburger Mold Industry Co., Ltd. містить верстати з ЧПК Makino, Dawei і FANUC, електророзрядні машини Makino і Sodick, машини повільної подачі дроту, шліфувальні машини Okamoto, токарні верстати та вимірювальне обладнання для координат Hexagon. Він також повідомляє про команду з 30 інженерів-конструкторів і понад 100 професійних і технічних працівників. Ці опубліковані ресурси вказують на діапазон обладнання та персоналу, описані компанією, тоді як процес, який використовується для індивідуального замовлення, повинен бути підтверджений його фактичним планом виробництва.
Координатно-вимірювальну машину можна використовувати для перевірки геометричних об’єктів і порівняння виміряних положень з інженерним кресленням. Для більш простих розмірів можуть підійти калібровані вимірювальні прилади, мікрометри, вимірювальні отвори, висотоміри та інструменти шорсткості поверхні. Метод перевірки слід вибирати відповідно до допуску та геометрії, що перевіряється. Результат вимірювання має значення лише тоді, коли прилад має відповідну роздільну здатність, статус калібрування та визначену процедуру вимірювання.
В ідеалі документація з якості повинна включати сертифікат матеріалу, звіт про твердість, якщо це вказано, результати перевірки розмірів для критичних характеристик і записи будь-якого спеціального процесу, якого вимагає креслення. Для повторних замовлень збереження затверджених креслень і критеріїв перевірки допомагає підтримувати узгодженість між партіями. Якщо компонент призначений для заміни існуючої частини, покупець повинен надати оригінальний креслення або перевірений зразок і визначити будь-які зміни в порівнянні з попередньою редакцією.
Як покупці можуть зменшити ризики постачання та складання?
Команди закупівель часто порівнюють компоненти прес-форми за ціною одиниці та часом доставки. Ці фактори мають значення, але їх слід оцінювати за сумісністю, вимогами перевірки та вартістю переривання виробництва. Дешевий направляючий компонент, який передчасно зношується, може призвести до проблем з вирівнюванням, технічного обслуговування та бракування формованих деталей. Правильно визначений компонент може мати вищу закупівельну ціну, але пропонувати кращу вартість життєвого циклу, якщо він зменшує час простою та частоту заміни.
Перед оформленням замовлення скористайтеся наступними пунктами технічного огляду:
- Підтвердьте тип прес-форми, розташування пластин та інтерфейс машини.
- Надайте останні затверджені креслення складання форми та креслення компонентів.
- Визначте марки матеріалу, вимоги до твердості та умови термічної обробки.
- Вкажіть критичні розміри, геометричні допуски та шорсткість поверхні.
- Перевірте, чи повинні компоненти відповідати стандартам DME, HASCO, FUTABA або іншим номінованим стандартам.
- Перевірте взаємозамінність з наявними частинами прес-форми та запланованими замінними компонентами.
- Узгодьте перевірочні документи, вимоги до упаковки, ідентифікації та відстеження.
- Перегляньте графік доставки щодо механічної обробки, термічної обробки, шліфування та остаточної перевірки.
Інформація про базу форм для лиття під тиском, опублікована постачальником, містить посилання на сумісність з DME, HASCO та FUTABA. Покупці все одно повинні визначити конкретні стандартні серії та необхідні розміри. Фрази «міжнародний стандарт» самої по собі недостатньо, оскільки різні системи можуть використовувати різні розміри, підгонки та конвенції щодо компонентів. Наші технічні закупівельні документи повинні вказувати стандарт, номер деталі та редакцію, де потрібна взаємозамінність.
Для індивідуальних проектів компанію Moldburger Mold Industry Co., Ltd. можна оцінити за її здатністю переглядати креслення, виготовляти необхідну конфігурацію пластин і компонентів і надавати відповідну інформацію про якість. Наша координація на заводі має бути зосереджена на вирішенні технічних питань перед виробництвом, особливо якщо замовлення включає нестандартні розміри або замінні компоненти. Чіткий процес затвердження допомагає запобігти переглядам, яких можна уникнути після початку обробки.
Висновок
Прецизійна форма для лиття під тиском базується на стабільній основі форми та узгодженому наборі стандартних компонентів. Затискні пластини, пластини з порожнинами та сердечниками, опорні пластини, розпірні блоки та корпуси ежекторів забезпечують структурну основу. Направляючі стійки, втулки, виштовхувальні штифти, втулки, зворотні штифти, установчі кільця, литникові втулки та компоненти, що зношуються, забезпечують точний рух і надійне звільнення деталей. Вибір матеріалу, контроль розмірів, сумісність машин і записи про перевірки визначають, чи ці компоненти працюють разом належним чином.
Moldburger Mold Industry Co., Ltd.пропонує рішення на основі форм і стандартних компонентів, які підтримуються опублікованими специфікаціями матеріалів, ресурсами обробки та обладнанням для перевірки. Якщо ви розробляєте нову форму для лиття під тиском або шукаєте запасні компоненти, надішліть нашій команді свої креслення, вимоги до матеріалів, деталі машини та очікувані умови виробництва. Подайте запит на технічний огляд і пропозицію, щоб визначити відповідну конфігурацію для вашого проекту інструментів.
Часті запитання
З: Яка різниця між основою форми та стандартними компонентами форми?
В: Основа прес-форми — це структурна збірка пластин і опорних елементів, яка утримує порожнину, серцевину, систему напрямів і механізм викиду. Стандартні компоненти прес-форми – це функціональні частини, встановлені всередині або навколо цієї збірки, наприклад напрямні стійки, напрямні втулки, виштовхувальні штифти, виштовхувальні втулки, зворотні штифти, установчі кільця та литникові втулки. Основа прес-форми забезпечує структурну підтримку, тоді як стандартні компоненти контролюють вирівнювання, рух, позиціонування та звільнення деталей. Щоб досягти надійної роботи прес-форми, необхідно вказати обидва.
Q: Яка сталь зазвичай використовується для прецизійних основ прес-форм?
Відповідь: Попередньо загартована сталь P20 і 1.2311 зазвичай використовується для виготовлення прес-форм загального призначення, оскільки вона пропонує практичне поєднання оброблюваності та механічних характеристик. Інші сорти можуть бути обрані відповідно до заявки. Наприклад, 4140 асоціюється з міцністю та в’язкістю, H13 – із термостійкістю, нержавіюча сталь – зі стійкістю до корозії, а S7 – із ударостійкістю. Остаточний вибір повинен враховувати структуру прес-форми, смолу, робочу температуру, умови зношування, необхідну твердість і документацію постачальника на матеріал.
З: Чому напрямні стовпи та втулки важливі для точності лиття під тиском?
A: Направляючі стовпи та втулки контролюють відносне положення двох половин прес-форми, коли форма відкривається та закривається. Правильно підібрані компоненти допомагають порожнині та серцевині зустрітися в призначеному положенні, зменшуючи небажані рухи та захищаючи розділові поверхні. Їх діаметр, прямолінійність, посадка, твердість, обробка поверхні та вимоги до мастила впливають на продуктивність. Надмірний зазор може сприяти зміщенню, тоді як занадто щільне прилягання може спричинити тертя, подряпини або заїдання під час повторної роботи.
Питання: Як слід вибирати виштовхувальні штифти для пластикової форми для лиття під тиском?
A: Ежекторні штифти слід вибирати відповідно до геометрії формованої частини, товщини стінки, усадки матеріалу, тяги та очікуваного опору викиду. Їх контактні позиції повинні розподіляти силу розчеплення, не створюючи видимих слідів або деформації деталей. Діаметр шпильки, довжина, тип головки, геометрія наконечника, твердість і посадка в виштовхувальну пластину повинні бути перевірені за кресленням форми. Ежекторні гільзи можуть бути більш придатними навколо циліндричних виступів або стрижневих штифтів, де потрібна навколишня контактна поверхня.
З: Яку інформацію повинні надавати покупці, замовляючи індивідуальну основу форми?
A: Покупці повинні надати найновіші складальні креслення прес-форми, розміри плити, модель машини, відстань між стрижнями, деталі плити, установочне кільце та вимоги до монтажу, інтерфейс ежектора, розташування порожнин, тип смоли та очікувані умови виробництва. У замовленні також слід вказати марки матеріалу, твердість, критичні допуски, обробку поверхні, застосовні стандарти та необхідні документи перевірки. Надання цієї інформації перед пропозицією допомагає виробнику оцінити сумісність, визначити спеціальні вимоги до обробки та зменшити ризик проблем із розмірами чи складанням.